Ketika datang ke lubang gergaji, para profesional dan penggemar DIY sering mencari alat yang menawarkan efisiensi, daya tahan, dan kinerja bersih. Salah satu perhatian umum selama proses pemotongan adalah jumlah debu yang dihasilkan. Sebagai pemasokGergaji lubang dua logam, Saya sering ditanya, "Apakah gergaji lubang logam menghasilkan banyak debu selama pemotongan?" Dalam posting blog ini, kami akan mengeksplorasi pertanyaan ini secara rinci, mengingat sifat -sifat gergaji lubang bi -logam, faktor -faktor yang mempengaruhi produksi debu, dan bagaimana mereka membandingkan dengan jenis gergaji lubang lainnya.
Memahami BI - Gergaji Lubang Logam
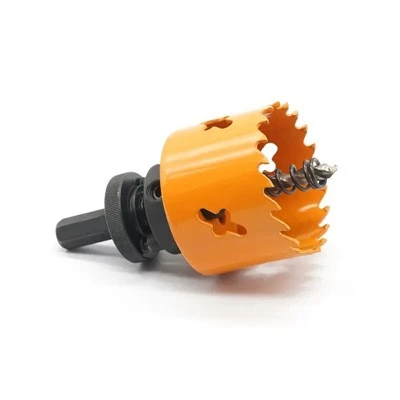
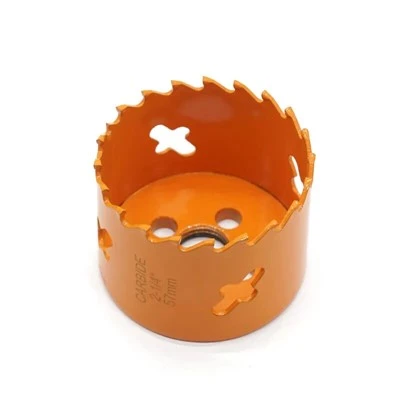
Gergaji Lubang Logam BI dibangun dengan kombinasi dua logam yang berbeda, biasanya gigi baja berkecepatan tinggi (HSS) dilas ke badan baja karbon tinggi. Desain unik ini memberikan beberapa keuntungan. Gigi baja berkecepatan tinggi sangat keras dan dapat menahan suhu tinggi, memungkinkan pemotongan yang efisien melalui berbagai bahan, termasuk logam, kayu, plastik, dan komposit. Badan baja karbon tinggi memberikan fleksibilitas dan kekuatan, memastikan bahwa lubang gergaji mempertahankan bentuknya selama proses pemotongan.
Faktor yang mempengaruhi produksi debu
Materi dipotong
Jenis bahan yang dipotong adalah salah satu faktor paling signifikan yang mempengaruhi produksi debu. Saat memotong bahan lunak seperti kayu atau plastik, gergaji lubang logam biasanya menghasilkan lebih sedikit debu dibandingkan dengan memotong bahan yang lebih keras seperti logam. Kayu dan plastik cenderung chip dalam potongan -potongan yang lebih besar daripada menciptakan partikel debu halus. Misalnya, saat memotong kayu lapis, gigi gergaji akan menghilangkan potongan kayu kecil, menghasilkan keripik kayu yang relatif besar. Sebaliknya, memotong baja tahan karat akan menghasilkan debu logam halus karena logam keras dicukur oleh gigi gergaji.
Kecepatan pemotongan
Kecepatan di mana lubang gergaji dioperasikan juga mempengaruhi produksi debu. Kecepatan pemotongan yang lebih tinggi dapat menyebabkan lebih banyak gesekan dan panas, yang dapat menyebabkan material dipecah menjadi partikel yang lebih halus. Saat menggunakan gergaji BI -Metal Hole, penting untuk mengikuti kecepatan pemotongan yang disarankan pabrikan untuk bahan tertentu. Misalnya, jika Anda memotong aluminium, kecepatan pemotongan yang lebih lambat mungkin lebih tepat untuk mengurangi pembuatan debu dan mencegah aluminium meleleh dan menempel pada gigi gergaji.
Desain gigi
Desain gigi gergaji memainkan peran penting dalam produksi debu. Gergaji Lubang Logam Bi biasanya memiliki gigi yang tajam dan ditentukan dengan baik yang dirancang untuk memotong bahan dengan bersih. Gigi dengan sudut rake positif dapat membantu menghilangkan bahan lebih efisien, mengurangi jumlah debu yang dihasilkan. Gigi yang dirancang dengan baik akan memotong bahan dalam gerakan halus, daripada merobek atau menggilingnya, yang dapat menciptakan lebih banyak debu. Misalnya, lubang gergaji dengan gigi pitch variabel dapat memberikan aksi pemotongan yang lebih halus dan mengurangi produksi debu dibandingkan dengan gergaji dengan gigi spasi yang merata.
Produksi debu dibandingkan dengan gergaji lubang lainnya
Gergaji lubang tct
Gergaji lubang tctadalah jenis gergaji lubang populer lainnya. TCT adalah singkatan dari Tungsten Carbide Tipped, yang berarti bahwa gigi gergaji berujung dengan tungsten karbida, bahan yang sangat keras. Gergaji lubang TCT dikenal karena kemampuannya untuk memotong bahan -bahan keras seperti ubin, batu, dan logam tebal. Secara umum, gergaji lubang TCT dapat menghasilkan lebih banyak debu daripada gergaji lubang bi -logam saat memotong bahan yang sama. Ini karena gigi karbida tungsten keras dapat memecah material menjadi partikel yang lebih halus dengan lebih mudah. Namun,Penjualan panas TCT Hole SawMungkin memiliki desain gigi canggih yang dapat membantu mengurangi produksi debu sampai batas tertentu.
Meminimalkan produksi debu
Menggunakan sistem pengumpulan debu
Salah satu cara paling efektif untuk meminimalkan produksi debu saat menggunakan gergaji lubang bi -logam adalah dengan menggunakan sistem pengumpulan debu. Banyak alat listrik modern dilengkapi dengan port debu yang dibangun - yang dapat dihubungkan ke penyedot debu atau ekstraktor debu. Dengan menangkap debu di sumbernya, Anda dapat secara signifikan mengurangi jumlah debu yang dilepaskan ke udara. Misalnya, jika Anda menggunakan bor tekan dengan gergaji lubang bi -logam, Anda dapat memasang selang pengumpulan debu ke bor tekan dan menghubungkannya ke ruang hampa toko.


Pelumasan
Melumasi gigi gergaji juga dapat membantu mengurangi produksi debu. Saat memotong logam, menggunakan cairan pemotongan atau pelumas dapat mengurangi gesekan dan panas, yang pada gilirannya dapat mencegah bahan pecah menjadi partikel debu halus. Pelumasan juga dapat memperpanjang umur gergaji lubang dengan mengurangi keausan pada gigi. Misalnya, saat memotong kuningan, mengoleskan sedikit minyak pemotongan ke gigi gergaji sebelum memulai proses pemotongan dapat membuat pemotongan lebih halus dan mengurangi pembuatan debu.
Kesimpulan
Sebagai kesimpulan, apakah gergaji lubang bi -logam menghasilkan banyak debu selama pemotongan tergantung pada beberapa faktor, termasuk bahan yang dipotong, kecepatan pemotongan, dan desain gigi. Meskipun mereka dapat menghasilkan debu, terutama ketika memotong bahan yang keras, operasi yang tepat dan penggunaan teknik yang tepat dapat secara signifikan mengurangi produksi debu. Dibandingkan dengan jenis gergaji lubang lainnya, gergaji lubang bi -logam umumnya menawarkan keseimbangan yang baik antara produksi debu dan kinerja pemotongan.
Jika Anda berada di pasar untuk gergaji Lubang Logam BI - berkualitas tinggi atau memiliki pertanyaan tentang manajemen debu selama proses pemotongan, kami di sini untuk membantu. Tim ahli kami dapat memberi Anda informasi dan panduan terperinci untuk memastikan bahwa Anda memilih lubang yang tepat untuk kebutuhan spesifik Anda. Hubungi kami hari ini untuk memulai diskusi tentang persyaratan pengadaan Anda dan biarkan kami membantu Anda menemukan solusi terbaik untuk proyek Anda.
Referensi
- "Buku Pegangan Alat Pemotongan" oleh Peter K. Wright dan Ken A. Trent
- "Fundamental Mesin" oleh Society of Manufacturing Engineers